Осторожно! Документальная фантастика!
В тексте излагаются реальные факты, а фантазии вынесены в отдельный раздел.
КАК БЫЛО В РЕАЛЬНОЙ ИСТОРИИ
Сапоги с портянками носили с незапамятных времён.
С начала XIX века (с лёгкой руки императора Павла I) в армии пользовались сапогами “прусского типа” (с горизонтальным швом на подъеме стопы) и одним или двумя боковыми швами на голенище. Такой крой был проще и дешевле, но швы быстро перетирались и начинали пропускать воду.
При Александре III появились модели сапог, в которых передок вытягивали на специальной колодке из единого куска кожи, голенище всё ещё сшивалось по бокам. Нижние чины носили сапоги с широким прямым голенищем, которые было легко одевать и снимать. Офицеры предпочитали обтягивающие, так что иногда (после парада) голенища приходилось распарывать.
После Русско-японской войны Главный штаб приказом №103 от 6 мая 1909 года установил новую конструкцию сапог “образца 1908 года”.
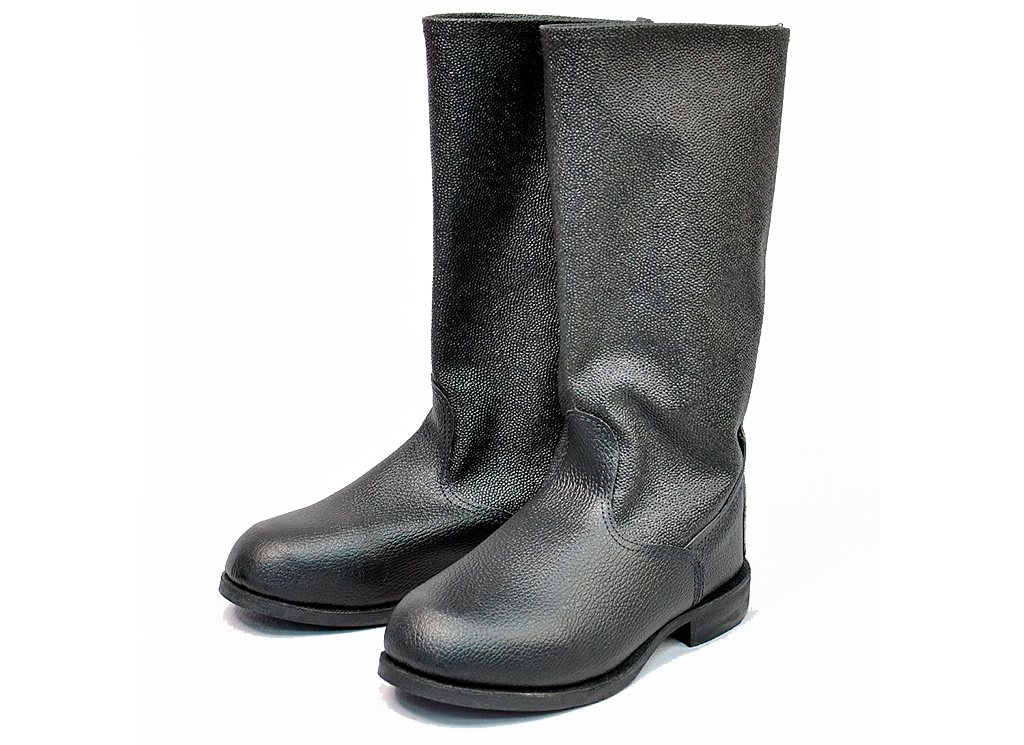
Вся передняя часть сапог теперь была гладкой, цельной и монолитной (вытяжной перед), на ней появился мысок (“стрелка”), голенище соединялось одним швом сзади. Высота голенищ измерялась от верхнего края каблука. Для армейских частей она устанавливалась 10 вершков (45 см), для гвардии — 11 (49 см). Внутри верхней части голенища делалась подшивка из тонкой подкладочной юфтевой кожи высотой 5 вершков (22 см). Кожаная подошва крепилась двумя рядами деревянных шпилек. В пехоте короткая полуподошва нашивалась поверх длинной, в кавалерии подшивалась под неё. Каблук полагался прямой, высотой полвершка (2 см), на кавалерийских сапогах на нём делался небольшой уступ под шпору. Для износостойкости на маршах и уменьшения скольжения подошва буквально усеивалась железными гвоздями, а на пяточную часть каблука прибивалась подковка (набойка).
Сапоги изготавливались из юфти (толстой коровьей кожи жирового дубления). Русскую юфть обязательно пропитывали берёзовым дёгтем, что спасало от плесени и насекомых. Юфть, пожалуй, для армейских сапог в то время являлась наилучшим материалом. В современных источниках её ставят в один ряд с яловой кожей, но это не совсем правильно. Яловая — это телячья кожа, она тоньше и мягче кожи взрослых животных, используемых при изготовлении русской юфти. Сапоги из яловой кожи удобнее в носке и дают ноге дышать, но они больше подвержены износу и быстрее промокают.
Появившийся в середине XIX века метод хромового дубления кожи в России стал распространяться только в конце века. Благодаря этой технологии процесс дубления сократился с нескольких месяцев до нескольких часов. К тому же хромовая кожа обладала великолепной эстетикой, идеально гладкая, она придавала обуви “парадную элегантность”. Однако, до того как в 1915 году на Урале был запущен завод “Хромпик”, химикаты, необходимые для этого процесса, завозились из-за границы, что ограничивало его массовое использование и повышало цену на конечный продукт. Конечно, офицеров, стремившихся подчеркнуть свой статус, такая переплата не останавливала.
На складе сапоги хранились натурального цвета, чернили их “английской” ваксой сами солдаты после получения. Вакса (смесь воска, растительных и животных масел и жиров с добавлением костяной сажи) использовалась весь XIX век. Наибольшей известностью пользовалась вакса производившаяся в России на фабрике Фридриха Баера (основателя и владельца немецкой компании “Bayer AG”). Появившийся в 1906-1908 годах гуталин в стране не производился, а импортный расходился по частным клиентам.
В России для армии и флота ежегодно требовалось около миллиона пар обуви. На её приобретение и ремонт выделялись крупные суммы, т.к. без обуви солдат становился небоеспособным. Стоимость юфтевых сапог на рынке доходила до 4,5-5 рублей. Солдату на год полагалось две пары. Поэтому применялись различные меры для их сохранения. При каждом полку имелась обувная мастерская из нестроевых. Летом солдатам вне строя (а иногда при построениях и длительных маршах) разрешалось носить лапти (из лыка) или поршни (из кожи) с онучами. Зимой пользовались валенками.
Это, конечно, полностью вопрос не решало: на год одному человеку требовалось 50-60 пар лаптей. Чтобы сплести пару лаптей нужно аккуратно ободрать 3 молодых липы. На один лапоть нужно 7 лент (лык) шириной примерно в треть вершка (1,2 см) и длинной 1,5-2,0 м. Времени на плетение тоже уйдёт не мало (за день 2-3 пары). Поршни же вообще не плелись, а сгибались из одного лоскута кожи толщиной 2-2,5 мм. Края этого лоскута загибались к верху и сшивались. С боков в верхней части делались прорези для кожаного ремешка, с помощью которого обувка крепилась к ноге. Длина ремешка достигала одного метра. Иногда снизу пришивался ещё один кусок толстой кожи, играющий роль подошвы.
Валенки — это сапоги из свалянной шерсти (войлока). Их валяли в основном кустари целиком, без швов, одинаковые на обе ноги. Голенище высокое, каблуки отсутствуют, носок круглый. Носили их в холодную сухую погоду, так как войлок быстро промокает и теряет свои свойства. Чтобы валенки меньше снашивались подошву подшивали кожей или одевали калоши (которые давали ещё и защиту от влаги). Зимой в валенках комфортнее, так как они в отличие от кожаной обуви легче, мягче и не промерзают. Пара валенок перед Великой войной стоила 1,5-2,0 руб.
Производство обуви как и во всех других странах первоначально осуществлялось одиночками или артелями башмачников.
Офицеры делали заказы сами. Солдатам выдавались готовые сапоги или материал для пошива. Это материал часто был мерзкого качества. Поэтому бывалые солдаты советовали новичкам избавится от него, хотя бы и по дешёвке, и заказать себе обувку нормальную. Несмотря на развитие промышленного производства обуви, спрос на ручной пошив ещё длительное время сохранялся. В Великую войну, когда дефицит солдатских сапог был особенно большой, каждый башмачник должен был еженедельно изготавливать 2 пары сапог для армии.
В 1858 году американец Лиман Рид Блэйк изобрел швейную машину для пришивания подошвы к верху обуви. В 1871 году другой американец Чарльз Гудьир младший запатентовал машину для шитья сапог и ботинок, а также метод, позволяющий неоднократно менять подошву одного и того же ботинка. В 1883 году голландец Ян Эрнст Мэтзелигер разработал автоматизированный метод производства обуви. Специальное оборудование могло производить до 700 пар в сутки. Эти изобретения, значительно сократившие ручной труд, позволили организовать массовое производство недорогой обуви.
Крупнейшими обувными предприятиями в начале XX века были Санкт-Петербургское товарищество “Скороход”, казанская фабрика “Спартак”, мануфактуры Алафузова, Галеева и Апанаевых, вятские предприятия И.В.Долгушина и торговый дом “Т.В.Вахрушев и сыновья”. Кожевенные заводы Брусницына и Парамонова не только шили обувь, но и поставляли материал другим заводам, а так же отправляли его на экспорт. В 1904 году в Ярославле был основан сапоговаляльный завод купца И.С.Кашина. Несмотря на наличие паровой машины (что и позволило предприятию называться заводом), основная операция (формовка) на нём выполнялась вручную. Большинство из перечисленных предприятий поднялись на крупных поставках обуви армии.
С сапогами (и прежде, и сейчас) должны носится портянки. Портянки — это два куска прочной (саржевой) ткани, которая не красится и не подшивается. Обычно размер портянки 8х20 вершков (35х90 см). Ткань наматывается на ногу таким образом, что бы она плотно прилегала к ноге и нигде не было складок. При правильно намотанной портянке сапог на ноге не болтается, и нога не натирается.
Преимущество портянки перед носками конечно же в её дешевизне (для изготовления не требуется никаких дополнительных операций). Если портянки (вдруг) не окажется под рукой — её всегда можно изготовить самостоятельно. Портянку не надо подбирать по размеру, она не может быть мала или велика, она всегда в пору. Саржевая ткань прочнее носочной, поэтому портянка служит дольше. Она лучше удерживает воздух, поэтому зимой в ней теплее. Летом, если нога вспотела или промокла, придётся искать новые носки. Портянку можно просто перемотать другим концом, и ноги опять будут в сухости и сохранности. Если есть возможность просушить портянку (не на ноге), то высохнет она быстрее, так как у неё всего один слой ткани. Если Вы обзавелись ботинками (даже хвалёными “берцами”), нет смысла выкидывать портянки — они подходят к любой обуви (нужно только брать её на размер больше).
В общем, если Вам портянки не нравится — значит Вы просто не умеете их наматывать.
Прежде чем превратиться в предмет армейского снабжения, носки прошли большой путь совершенствования. До появления эластичных материалов (каучука, резины) их приходилось носить с подтяжками, которые крепились к ремешкам, застегнутым над голенью. Длинные носки (чулки) так же закреплялись подтяжками к ремешку застёгнутому на поясе. Без подтяжек носки и чулки быстро сбивались и натирали ноги. Привычные нам резиновые нити, вплетённые в манжету носка, появились только в середине 1930-х годов. А удобными, облегающими стопу они стали уже после 1959 года, когда компания “DuPont” создала материал спандекс (его так же называют лайкра).
Для чулок и носков не подходит обычная ткань, так как она не эластична. Поэтому носки и чулки не шьют, а вяжут петельками, получая трикотаж (фр. tricotage — вязание). Машинная вязка носков появилась давно, в 1589 году, когда английский священник Уильям Ли изобрёл для своей дамы сердца ручную вязальную машину. Позже, в XVIII веке, появились круговые вязальные машины, которые ускорили процесс. В России первые механические трикотажные мануфактуры стали появляться в начале XIX века. Станки для них завозили из Германии и Англии. К концу века сложилась ситуация, когда большинство хлопчатобумажных носков изготавливалось на трикотажных фабриках, а шерстяные носки продолжали вязать кустарным способом дома или в артелях.
В 1913 году насчитывалось 22 крупные трикотажные фабрики, на которых выпускалось до 15 миллионов пар чулок и носков в год. Обычные хлопчатобумажные носки машинной вязки стоили около 30 копеек, шерстяные носки ручной вязки от 10 до 20 копеек. То есть пара носков стоила как 2-3 кг хлеба (а то и дороже).
Из-за своей дороговизны и неудобству ношения, носки в конце XIX — начале XX века для снабжения армии не годились.
Во время Великой войны отечественная промышленность со снабжением армии не справилась. Это касалось всех предметов снабжения, в том числе и обуви. Значительный рост потребности был вызван как увеличением численности армии при мобилизации, так и быстрым износом обуви в условиях интенсивной эксплуатации. Норму мирного времени (две пары на год) пришлось отменить. Не только обувь, но и другие предметы вещевого довольствия, стали выдавать по мере надобности. Вскоре выяснилось, что солдату на год потребно 5-6 пар сапог. А всего за время войны, по некоторым данным, армии потребовалось 65 миллионов пар сапог и 15 миллионов пар валенок.
Как и в прочих случаях прибегли к закупкам за границей, в основном в Америке и Англии. Основу поставок составили не сапоги, а ботинки, которые носили с обмотками. Обмотки представляли собой суконные ленты шириной 10 см и длинной 2,5 метра. До появления кирзовых сапог этот метод “кожезамещения” был наиболее эффективен.
Английские ботинки Ammunition Boots (Ammo Boots) появились в середине 1860-х годов и оставались основной обувью английских солдат на протяжении столетия. Окончательно от них отказались только в 1984 году, заменив на “берцы” BCH (boots, combat high). Это были прочные и грубые ботинки из толстой кожи, сделанные для использования в тяжёлых условиях, а не для комфорта. Для предотвращения истирания подошвы в носке крепилась стальная пластинка, а на пятку подковка. Кроме того на подошве набивались стальные гвоздики, которые выполняли роль шипов. На офицерские ботинки металл не набивали.
Американские ботинки поставлялись различных, часто гражданских, моделей. Стандартные армейские ботинки “Russet marching shoes” были слишком низкими, изготавливались из тонкой кожи и промокали. В 1917 году появились “Trench boots”, подошвы которых укреплялись железными набойками и гвоздями, а между слоями кожи добавлялся пробковый слой для термоизоляции. С января 1918 года солдатам стали выдаваться “Pershing boot”, получившие хромовую кожу повышенной влагостойкости. В целом, американская обувь оказалась не такой удачной, но её поставки помогали решать проблему.
ЧТО НЕЛЬЗЯ БЫЛО УЛУЧШИТЬ
Первая фантазия на тему “как можно было улучшить снабжение армии сапогами” родилась уже давно. Во многих публикациях (без всякого критического анализа) повторяется сентенция, что “за армией гнали целые стада коров, а значит кожу съеденных животных можно было пустить на сапоги. Вот только не хватало дубильных веществ, потому что царское правительство о них не позаботилось.” На бумаге это выглядит хорошо, а на практике даже не портящиеся гильзы от стрелянных патронов и снарядов не собирали.
При малой мощности консервных заводов, при отсутствии холодильников и изотермических вагонов, в мирное время мясо централизовано не поставлялась, а просто закупалась у местных поставщиков. В военное время были организованы централизованные закупки, и говядина доставлялась на фронт в живом виде. Только так она не портилась. Более того, до места её употребления она часто добиралась “на своих четверых”. Организовать сбор кож в таких условиях вряд ли представлялось возможным. Это можно сделать в местах постоянной дислокации, учебных центрах или госпиталях, но не в походе.
Ещё менее реальны усовершенствования основанные на современных реалиях. Их стало возможно воплотить в жизнь только после получения достаточного количества каучука. Для России, где гевея не растёт, это значит, что придётся ждать изобретения каучука синтетического (т.е. до начала 1930-х годов).
Главный недостаток юфтевых сапог в указанный период — это их подошвы, которые быстро изнашиваются. Решение кажется очевидным: по сравнению с кожей стойкость к истиранию у резины выше примерно в 6 раз.
Натуральный каучук стал известен в середине XVIII века. Его получают путём переработки (коагуляции) сока растения гевея (hevea), произрастающего в Южной Америке (затем привезённого на Цейлон и Индонезию). Такой каучук постепенно окисляется, теряет свою прочность и эластичность. Практическое применение каучук получил после того, как в 1823 году шотландец Чарльз Макинтош изобрёл водонепроницаемую ткань, получаемую пропиткой парусины раствором каучука в керосине. Из такой ткани стали делать плащи, галоши, сумки и т.п. Однако она застывала на морозе и размягчалась в жару. В 1839 году американец Чарльз Гудьир установил, что после смешивании сырого каучука с серой и их нагрева (вулканизации) эластичность материала стабилизируется. Полученные таким образом материал (резина) нашел огромное применение в различных областях.
Пионером производства резиновых изделий в России стал немецкий барон Фердинанд Фердинандович фон Краузкопф. В 1859 году он основал в Санкт-Петербурге “Товарищество Российско-Американской резиновой мануфактуры”, позже получившее название “Треугольник”. Первоначально основной продукцией компании стали калоши, а затем номенклатура изделий значительно расширилась. В производство пошли: непромокаемые плащи, перчатки, игрушки, грелки, надувные матрасы, спасательные жилеты, трубки и шланги, изоляционные материалы, автомобильные и велосипедные шины. В начале XX века “Треугольник” ежегодно выпускал миллионы изделий. Но все они были из привозного сырья. Естественно, что с началом Великой войны его поставки стали затруднительны. Кроме “Треугольника” выпуском резиновых изделий занимались “Проводник” и “Россия” в Риге, а в Москве “Богатырь” и “Вулкан”.
Работы по получению синтетического каучука велись в разных странах. Постепенно выяснилось, что наиболее перспективный путь — это получение бутадиена из этилового спирта с последующей полимеризацией в присутствии натрия в роли катализатора. В 1910 году подобный патент был выдан в Англии. В России в 1903-1915 годах над этой проблемой работали несколько учёных, среди которых были Б.В.Бызов, С.В.Лебедев, И.И.Остромысленский. Первые успехи были достигнуты в 1911 году, но технология была дорогой и не годилась для массового производства. К 1915 году её удалось усовершенствовать. Тогда же на заводе “Треугольник” наладили выпуск противогазов из синтетического каучука. Примерно в тоже время в Германии наладили небольшое производство синтетического каучука по методу похожему на тот, что был изложен в английском патенте.
Революция и Гражданская война прервали исследования. Только в 1928 году Б.В.Бызов и С.В.Лебедев разработали технологию промышленного получения бутадиена. Производство синтетического каучука по методу С.В.Лебедева было начато в 1932 году на предприятии в Ярославле. И.И.Остромысленский иммигрировал в США. Там выпуск синтетического каучука был освоен компанией “DuPont” в 1929 году. Американский каучук оказался вдвое прочнее советского. К 1941 году этот разрыв был преодолён. В Германии каучук “BuNa” (бутадиен-натрий) начал изготавливаться в 1936 году компанией “IG Farben”.
Таким образом, обеспечить Русскую армию сапогами на прочной резиновой подошве в начале XX века скорее всего не поучится. Импортное сырьё далеко и дорого, к тому же резина требуется для изготовления другой продукции, для которой не заменима (автомобильные шины, шланги, изоляторы и тому подобное).
Кирзовые сапоги стали лицом советского солдата.
Многочисленные попытки найти на замену натуральной коже более дешевый материал с похожими свойствами долгое время не приводили к успеху. Только в 1904 году русским изобретателем Михаилом Михайловичем Поморцевым была получена многослойная плотная хлопчатобумажная ткань обработанная плёнкообразующими веществами, для придания ей водозащитных свойств. Она испытывалась для артиллерийских чехлов и мешков, сумок и другой амуниции. Этот материал он назвал “кирза” (от английского kersey — грубая шерстяная материя). Однако состав который использовал М.М.Поморцев (состоящий из яичного желтка, канифоли и парафина) был слишком дорог для массового применения.
Бытуют сообщения, что Военно-промышленный комитет рекомендовал изготовить для армии крупную партию сапог из материала Поморцева, но фабрикантам кожаной обуви это было невыгодно, и они всячески препятствовали передаче заказа, а после его кончины в 1916 году и вовсе похоронили это дело.
В 1937 году Александр Михайлович Хомутов стал главным инженером завода «Кожимит» в Москве. В 1938 году в наркомате обороны ему было поручено ускорить работы по созданию заменителя кожи для голенищ сапог. Отечественная ткань “керза” и синтетический каучук имелись в наличии, но не было технологии, которая позволила бы соединить эти компоненты и получить дышащую кирзу. А.М.Хомутов пригласил химика Ивана Васильевича Плотникова. В то время И.В.Плотников работал старшим научным сотрудником в ЦНИИ заменителей кожи и занимался пропиткой ткани бензиновыми растворами натурального каучука (по методу Поморцева). Хомутов пригласил Плотникова для совместной работы. Начали отрабатывать технологию с бензиновыми растворами синтетического каучука “Кирза-СК”. В 1939 году была изготовлена опытная партия солдатских сапог с голенищами из “Кирзы-СК”, которую отправили в армию. В 1940 году А.М.Хомутов перешел на другую работу, а место главного инженера занял И.В.Плотников. Так на его плечи легло производство кирзовых сапог за всё время Великой Отечественной войны.
Сказку о том, что ополченца И.В.Плотникова вытащили из окопа и сказали: “Надо!”, и он за год всё наладил, а между делом ещё и Сталинскую премию получил, оставим на совести авторов “Википедии”.
Таким образом, ко времени Великой войны технология изготовления кирзы была известна. (Вообще-то она не слишком отличается от метода Ч.Макинтоша.) Вопрос был в составе пропитки, который был бы не дорогим, доступным и сохранял свои свойства в широком диапазоне температур. Именно в этом направлении велись изыскания. Как показала история, без получения синтетического каучука этот вопрос не решался.
Таким образом “советскую классику” — кирзовые сапоги на резиновой подошве — получить раньше начала 1930-х годов не представляется возможным.
Что касается портянок, то идеал не требует совершенствования.
Переобувание солдат в ботинки с высоким берцем не имеет смысла. Во-первых, потому что их изготовление будет дороже обычных сапог. Во-вторых, потому что они не такие универсальные. В-третьих, ботинки всё-таки удобнее носить на носки, а хорошие носки появятся не раньше чем через полвека, в 1960-х.
ЧТО МОЖНО БЫЛО УЛУЧШИТЬ
Конструкция сапог образца 1908 года оказалась очень удачной и с минимальными изменениями (коснувшимися используемых материалов) дожила до конца XX века. Выработать такой покрой сапога можно было много раньше, и ввести его в обиход ещё при Александре III.
Одновременно, глядя на постоянный рост численности армии, стоило озаботится вопросами обеспечения мобилизации и снабжения в условиях военного времени. То есть (1) создания запаса сапог на время мобилизации и развёртывания массового производства, (2) разработки упрощённого комплекта вещевого довольствия.
Запасы, кстати, были созданы. На 1 января 1914 года на складах находилось 2 581 900 пар обуви. Другое дело, что практически вся эта обувь была выдана мобилизованным первой очереди. Последующие призывы пришлось снабжать “от станка”, только что произведенными и приобретенными сапогами и ботинками. Запасов обуви нужно было по меньшей мере втрое больше, чем имелось в реальной истории.
Сапоги проще шить, поэтому их изготовление нужно заказать отечественным обувным предприятиям и отдельным ремесленникам (поручив организацию их работы земским управам). За границей разместить заказы только на крупных обувных предприятиях, причём заказывать следует армейские ботинки. За основу для них можно взять английские “Ammo Boots” в несколько упрощённом варианте (с уменьшенным количеством металла на подошве и деревянными шпиньками вместо железных гвоздиков). Их модель следует разработать, испытать и принять ещё в мирное время. (В реальной истории это было сделано только в феврале 1916 года.)
Таким образом, сделать нужно было не так уж и много: навести порядок в интендантском управлении, чтобы имеющиеся ресурсы использовались эффективнее.
Автор будет благодарен за комментарии, вопросы и уточнения, для более полного раскрытия темы.