Вчера, на сайте были материалы про 3д печать фортификаций и мини-заводы в контейнерах где можно печатать ударные беспилотники. И мне захотелось полноценно раскрыть тему 3д печати, как далеко продвинулась технология и где в планах ее применять, прошу к ознакомлению:
В 2023 году исследователи из Швейцарской высшей технической школы Цюриха показали роботизированную кисть, у которой были собственные «кости», «связки» и «сухожилия». Всё это изготовили из полимеров разной жёсткости за один процесс печати. Твёрдые элементы держали форму, эластичные позволяли пальцам сгибаться. Приводы подключили отдельно, но саму сложную механическую структуру принтер уже создавал целиком. Ещё недавно от такой машины ждали пластиковую фигурку или макет корпуса. Теперь она училась воспроизводить устройство движущейся руки.
Между этими возможностями лежат четыре десятилетия развития. За это время 3D-печать вышла из конструкторских лабораторий, поселилась в домашних мастерских, добралась до гоночных команд, больниц, авиационных заводов и космической станции. При этом самое интересное происходило внутри изделий. Принтеры научились создавать каналы, решётки, полости, шарниры и сочетания материалов, ради которых прежде приходилось собирать множество отдельных деталей. Именно по этой внутренней сложности и стоит измерять путь технологии.
От первых моделей до Формулы-1
Коммерческая история 3D-печати началась в 1980-х. Одним из её ключевых создателей стал американский инженер Чарльз Халл, разработавший стереолитографию. Луч ультрафиолета отверждал тонкий слой жидкого фотополимера, затем появлялся следующий слой. Постепенно в ёмкости вырастал предмет, заданный компьютерной моделью. В 1986 году Халл стал соучредителем 3D Systems, а в 1987-м на рынок вышла установка SLA-1. На первых порах главным достижением была сама возможность превратить цифровой чертёж в предмет, который можно взять в руки.
Для конструктора это означало гораздо больше, чем красивую демонстрацию. Корпус будущего устройства можно было примерить к соседним узлам, проверить расположение креплений, заметить ошибку в форме. Такой образец ещё не обязан был переносить рабочую температуру, вибрации или многолетнюю нагрузку. Он отвечал на первый вопрос: правильно ли мы вообще спроектировали вещь? Отсюда и первоначальная роль технологии — быстрое прототипирование. До готового двигателя было далеко, но путь от идеи до её физической проверки уже изменился.
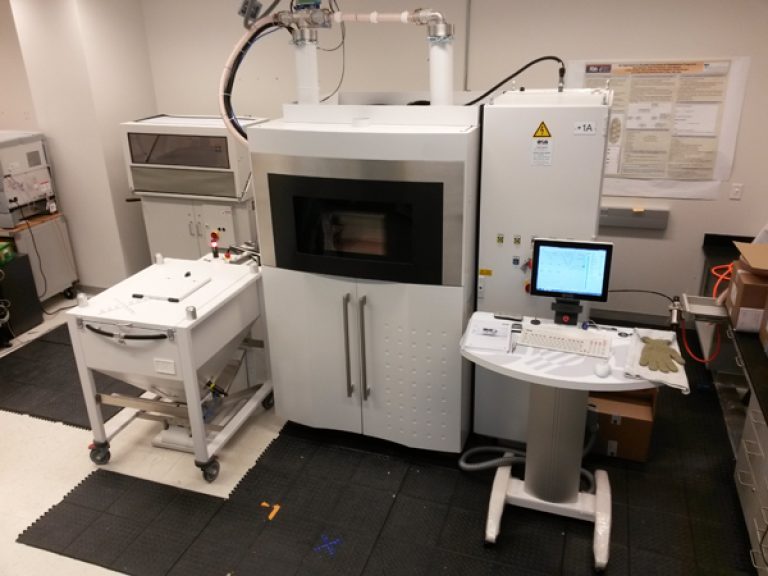
Развитие пошло сразу по нескольким направлениям. Одни установки отверждали смолу светом. Другие укладывали расплавленную пластиковую нить. Третьи работали с порошком, избирательно соединяя его частицы лазером; в металлических системах материал мог полностью расплавляться. За общим названием «3D-принтер» скрывалось семейство разных машин. Их объединял принцип: изделие постепенно выращивали по цифровой модели. Но выбор материала и способ его соединения определяли, получится ли у инженера демонстрационный макет, упругая защёлка или жаропрочная деталь двигателя.
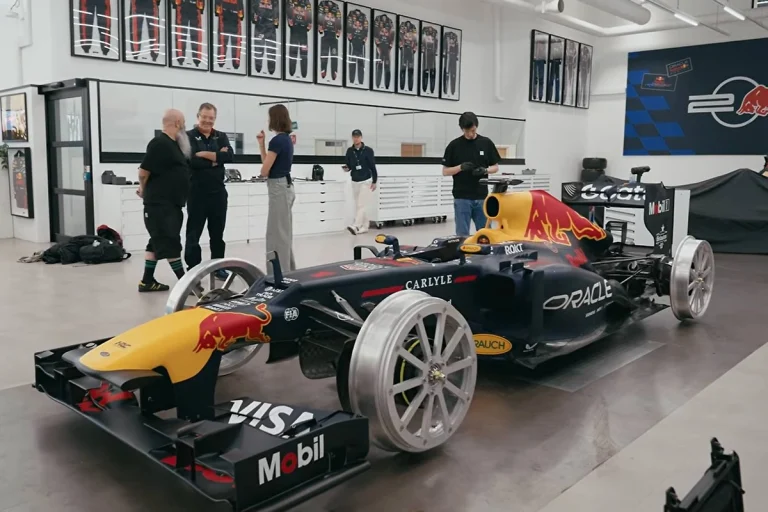
Одной из первых отраслей, где эти возможности стали частью повседневной инженерной работы, оказалась Формула-1. Команда из Энстоуна, сегодня выступающая под именем Alpine, начала применять оборудование 3D Systems ещё в 1998 году, во времена Benetton. Сначала речь шла о прототипах и проверке сопряжения деталей, затем всё большую роль стали играть элементы моделей для аэродинамической трубы. Здесь даже небольшое изменение поверхности могло потребовать новой проверки, а принтер позволял последовательно испытывать множество вариантов.
Постепенно печать вышла за пределы моделей. Команды стали использовать её для изготовления оснастки и отдельных рабочих компонентов машины. В 2017 году McLaren рассказывала о печатных растворимых сердечниках для углепластиковых воздуховодов охлаждения тормозов. На сердечник наносили композит, после отверждения внутреннюю форму удаляли. Получалась полая деталь сложной конфигурации. Это важная ступень развития: принтер мог создавать инструмент, благодаря которому становилась возможной уже другая конструкция. В том же сезоне McLaren привозила принтер на тесты и гонки, чтобы изготавливать детали и приспособления непосредственно на месте.
Запчасти и дроны: принтер становится рабочим инструментом
Следующая перемена сделала технологию знакомой далеко за пределами больших компаний. Проект RepRap, развивавшийся вокруг Университета Бата, предложил открытую конструкцию принтера, способного печатать часть собственных компонентов. К концу 2000-х напечатанные элементы использовали для сборки работающей копии машины. Электронику, двигатели и другие узлы по-прежнему требовалось получать отдельно, однако сама идея оказалась заразительной: чертежи и знания можно распространять, а оборудование — собирать и совершенствовать сообща. Домашний принтер постепенно становился настоящим инструментом мастерской.
Самый понятный результат этого перехода — запчасть. Треснувшую ручку, редкое крепление или крышку корпуса можно воспроизвести по размерам, восстановить по сохранившемуся образцу либо спроектировать заново. При этом инженер не обязан буквально копировать оригинал: он может усилить слабое место, изменить посадку, добавить ребро или объединить несколько элементов. Принтер позволил гораздо большему числу людей самостоятельно проходить весь небольшой производственный цикл: измерить, начертить, изготовить, примерить и исправить.
На железной дороге такой подход вырос в целое направление ремонта. Deutsche Bahn применяет 3D-печать с 2015 года и в сообщении к десятилетию программы рассказывала уже о более чем 200 тысячах изготовленных компонентов для более тысячи применений. В их числе — крепления, крышки, специальные инструменты и другие изделия. Причём используются разные способы: иногда печатают саму деталь, иногда — форму для её последующей отливки. За каждым цифровым файлом здесь стоит возможность снова получить нужный предмет, в том числе когда прежний поставщик уже прекратил его выпуск.
Беспилотники стали ещё одной естественной средой для технологии. В них особенно заметен переход от простого корпуса к конструкции, которая должна выдерживать нагрузку, сохранять геометрию и работать в движении. Ещё в 2011 году инженеры Саутгемптонского университета построили и подняли в воздух SULSA — небольшой самолёт, силовая структура которого была изготовлена лазерным спеканием нейлона. Напечатали крылья, фюзеляж, лючки и элементы управления. Части соединялись защёлками; отдельные шарниры и управляющие поверхности получались непосредственно при изготовлении. Двигатель, аппаратура управления и электропитание оставались самостоятельными узлами.
Именно это различие помогает понять современные «печатные дроны». В одном случае принтер делает лишь крепления камеры, обтекатели и защитные кожухи. В другом — значительную часть планера. Он позволяет менять форму корпуса, внутренние перегородки и места установки оборудования вместе с цифровой моделью. Но наличие печатных деталей ещё не означает, что аппарат целиком вышел из одной машины. Реальная сложность состоит в том, чтобы совместить напечатанную конструкцию с приводами, электроникой, источником энергии и условиями полёта.
Что принтер научился делать внутри детали
Особенно серьёзные изменения принесла работа с металлами. Пластиковая модель могла показать форму детали двигателя; металлическая печать позволила изготовить саму деталь. Хороший пример — наконечник топливной форсунки двигателя LEAP, разработанного CFM International, совместным предприятием GE и Safran. Вместо конструкции примерно из двадцати отдельных элементов инженеры получили одну печатную деталь со сложным внутренним устройством. По данным GE, она стала примерно на четверть легче прежнего варианта. А в 2021 году завод компании в Оберне выпустил уже стотысячный такой наконечник. Технология прошла путь от опытного образца до крупной серии авиационных изделий.
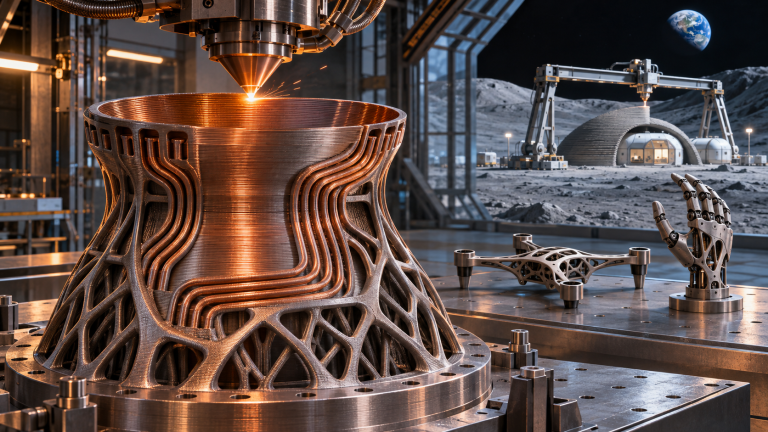
Это один из главных ответов на вопрос, зачем печати понадобилось развиваться дальше обычных макетов. Внутри металлического изделия можно заранее сформировать разветвлённые каналы, оставить полости, создать решётчатую структуру. Материал распределяется с учётом того, где он должен воспринимать нагрузку, пропускать поток или отводить тепло. Возможность изготовить сложную внешнюю поверхность была только началом. Гораздо сильнее изменились возможности проектировать внутреннее устройство вещи.
Но сложную геометрию недостаточно получить — нужно доказать, что она работает. В металлическом изделии могут появляться поры, участки неполного сплавления и остаточные напряжения. Внутренние каналы трудно осмотреть, а свойства материала могут зависеть от направления построения. Поэтому промышленная 3D-печать развивалась вместе с термообработкой, механической доводкой и методами контроля. Деталь, которую сняли с платформы принтера, нередко ещё должна пройти несколько производственных операций. Для авиации и космоса способность воспроизводимо получать нужные свойства не менее важна, чем сама форма.
В медицине технологию повело в другую сторону: здесь сложность часто задаётся конкретным человеком. По данным томографии можно создать индивидуальную модель, хирургический направитель или имплантат, соответствующий анатомии пациента. Среди уже применяемых печатных медицинских изделий FDA перечисляет черепные пластины, элементы суставов, зубные реставрации и наружные протезы. Это следующий уровень работы с цифровой моделью: исходным чертежом становится форма человеческого тела. При этом печать живых органов остаётся отдельным исследовательским направлением — её нельзя смешивать с уже освоенным изготовлением металлических и полимерных имплантатов.
Роботизированная кисть из Цюриха показывает ещё одно направление: объединение материалов с разными свойствами в одном процессе. Для её изготовления потребовалось научиться работать с полимерами, которые отверждаются неодинаково, и точно контролировать каждый новый слой. Лазерный сканер измерял уже напечатанную поверхность, а система корректировала дальнейшее нанесение материала. Принтер не просто следовал заранее заданной траектории — он учитывал, что получилось на предыдущем шаге. Так стало возможным совместить жёсткий «скелет» с эластичными соединениями.
От настольной машины до строительного робота
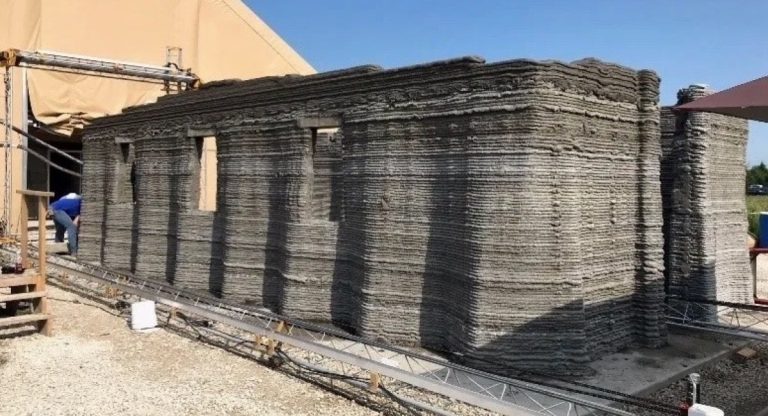
На другом конце шкалы размеров оказались здания. В строительной печати тонкую нить пластика заменил гораздо более толстый валик специальной смеси, а настольную раму — крупный портал или робот. В 2000-х эту идею активно развивал Бехрох Хошневис, создатель технологии Contour Crafting. Затем появились реальные жилые проекты. В немецком Беккуме принтер использовали для двухэтажного дома, а в техасском Wolf Ranch компания ICON вместе с партнёрами реализовала квартал из ста домов, завершённый в 2025 году. Обычно печать здесь формирует прежде всего стены: крыша, окна, коммуникации и отделка требуют других работ.
Военные также испытывают строительную печать и уже используют её для инфраструктуры. В январе 2025 года в Форт-Блиссе открыли три казарменных здания, созданных с её применением. Однако жилая казарма и защитное сооружение — разные инженерные задачи. Сам по себе способ укладки материала ещё не определяет устойчивость к взрыву или удару: важны конструкция, армирование, состав смеси и результаты испытаний. Масштабирование принтера от запчасти до стены расширяет круг возможностей, но каждая новая задача требует своей технологии.
Ракетные двигатели: напечатать и отправить в полёт
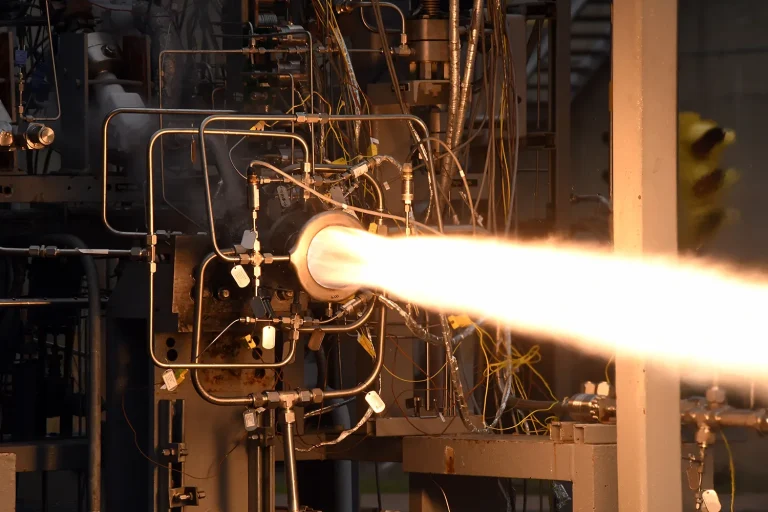
Космическая техника собрала многие из этих достижений в одной области. Здесь востребованы сложные внутренние каналы, сочетания материалов, уменьшение числа соединений и точный контроль качества. Ракетный двигатель особенно показателен: внутри него идёт горение, а стенки нужно непрерывно охлаждать. Печать позволяет формировать охлаждающие каналы вместе с самой деталью. Инженеры получают возможность проектировать камеру или сопло сразу с нужным внутренним устройством, а затем проверять его на огневом стенде.
Такие изделия уже летают. Компания Rocket Lab применяет аддитивное производство основных компонентов двигателей Rutherford, установленных на ракете Electron: камер сгорания, инжекторов, насосов и главных клапанов подачи компонентов топлива. Первые двигатели отправились в космос в 2017 году. Это не означает, что готовый двигатель со всеми проводами и соединениями целиком появляется в принтере. Но критически важные детали, работающие в настоящем ракетном полёте, уже производятся именно таким способом. rocketlabcorp.com
Одновременно расширяется выбор материалов. В проекте RAMFIRE NASA и партнёры изготовили и испытали алюминиевые сопла с внутренними охлаждающими каналами. Алюминий привлекателен своей небольшой плотностью, но температура двигателя и особенности его обработки создают серьёзные трудности. Здесь потребовались и специальный материал, и соответствующий способ печати, и охлаждение самой конструкции. В 2023 году NASA сообщила об успешных огневых испытаниях двух таких сопел. Это хорошо показывает характер прогресса: возможности растут, когда вместе меняются принтер, материал и устройство изделия.
Луна и Марс: мастерская за пределами Земли
До сих пор речь шла преимущественно о вещах, изготовленных на Земле. Следующий шаг — перенести производство туда, где работает космическая экспедиция. В 2014 году на Международной космической станции напечатали пластиковый ключ с трещоточным механизмом по файлу, переданному с Земли. Его изготовили в рамках технологического эксперимента, а затем предназначили для анализа. Небольшой инструмент демонстрировал принципиальную возможность: между разработчиком и машиной могли лежать сотни километров пространства, а сам предмет возникал уже на орбите.
В 2024 году европейский эксперимент на МКС перешёл к металлу. Установка ESA и Airbus наплавляла нержавеющую стальную проволоку с помощью лазера внутри герметичного рабочего объёма. В августе она закончила первый металлический образец; в июле 2026 года ESA сообщила уже о пятом. Это пока исследовательская работа с образцами, которые позволяют сравнить результаты орбитального и земного производства. Но она отвечает на необходимый вопрос: сможет ли космическая мастерская делать прочные металлические изделия, а не только пластиковые предметы?
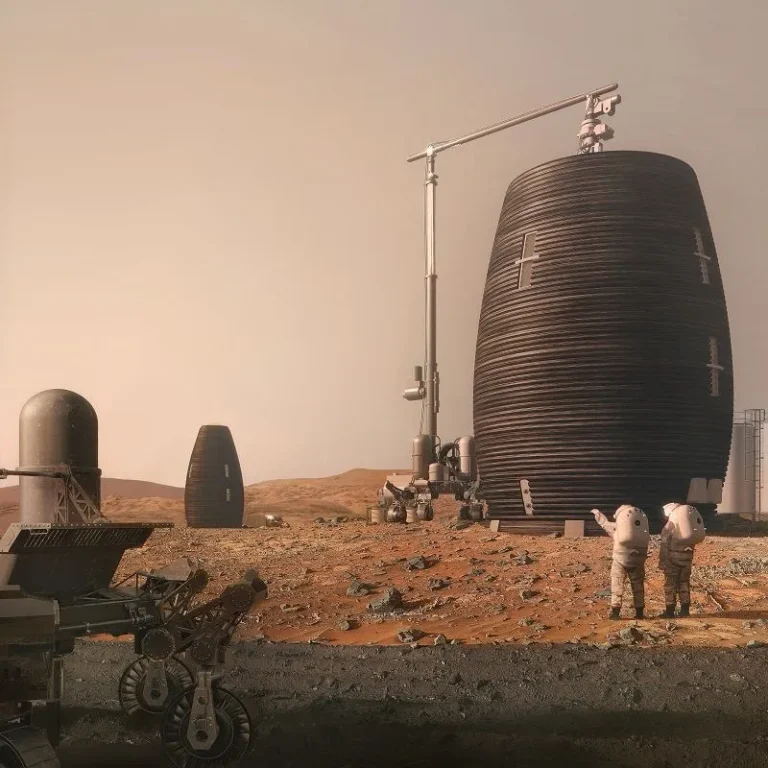
Для лунной базы к этой задаче добавляется другая: научиться перерабатывать местное сырьё. Реголит — раздробленный материал поверхности — рассматривают как основу строительных конструкций. В 2013 году ESA и партнёры представили концепцию базы, где напечатанная оболочка защищала бы расположенный внутри герметичный жилой модуль. В 2017-м европейские исследователи показали кирпичи из имитатора лунного грунта, спекая его слои концентрированным солнечным светом. Такие эксперименты постепенно связывают изготовление отдельных блоков с идеей создания крупной инфраструктуры.
Отдельное направление — работы NASA и ICON над внеземным строительством. В рамках Olympus исследуется превращение поверхностного материала в прочные структуры; среди возможных объектов — посадочные площадки, дороги и защитные сооружения. В одном из разрабатываемых процессов мощный лазер плавит реголит, который затем застывает в керамикоподобный материал. Но земной строительный принтер нельзя просто поставить на Луну: изменятся гравитация, тепловые условия, поведение материала и работа механизмов в пыли и вакууме. Поэтому между наземной демонстрацией и действующей лунной стройкой остаётся большой объём испытаний.
Дальнейшая перспектива выходит за пределы кирпичей. В апреле 2026 года ESA рассказало о проекте получения материалов для печатной электроники из имитатора лунного реголита. Исследователи изучают, можно ли металлический остаток после извлечения кислорода переработать в проводящие чернила и порошки. На первом этапе нужно подтвердить возможность изготовления проводящего элемента; среди будущих применений рассматриваются антенны. До собственного производства микропроцессоров здесь огромная дистанция. Однако сама постановка задачи показывает, насколько расширился замысел: местный грунт рассматривают уже и как исходное сырьё для электрических компонентов.
Так постепенно вырисовывается производственная мастерская будущей экспедиции. Одна установка сможет делать полимерные корпуса и крепления, другая — металлические инструменты и детали механизмов, строительная система — крупные элементы инфраструктуры. Рядом понадобятся обработка, сборка и контроль качества. NASA, например, исследовало комплекс FabLab, где печатную заготовку из смеси полимера и металлического порошка затем обрабатывали в печи, удаляя связующее и уплотняя металл. Это уже последовательность связанных производственных процессов, которую предстоит приспособить к космической работе.
На Марсе эта идея приобретает особый смысл. В долгой экспедиции невозможно заранее предусмотреть каждую поломку и каждое новое приспособление. Возможность изготовить инструмент, изменить крепление научного прибора или восстановить часть механизма даст экипажу свободу решать задачи по мере их появления. Но сложный аппарат по-прежнему придётся собирать из компонентов, а часть материалов и изделий — доставлять с Земли. Степень самостоятельности будет расти вместе с тем, сколько разных операций люди смогут освоить на месте.
Вывод: от воспроизведения формы к созданию сложных систем
Главное изменение за четыре десятилетия — рост сложности того, что можно изготовить. Сначала принтер воспроизводил внешний облик будущего изделия. Затем научился создавать рабочие детали, формировать их внутренние каналы и решётки, объединять несколько элементов, сочетать жёсткие и эластичные материалы. Теперь эти возможности применяются в авиационных форсунках, компонентах ракетных двигателей и экспериментальных роботизированных механизмах. Прогресс измеряется уже тем, какое устройство и какие свойства инженер способен заложить внутрь напечатанной вещи.
Следующая ступень — объединить эти возможности в производственную мастерскую, способную работать вдали от Земли. До универсальной машины, из которой выходит готовый космический аппарат, ещё далеко: печати нужны подходящее сырьё, энергия, последующая обработка, сборка и проверка. Но направление развития уже видно. Часть инструментов, запчастей и крупных конструкций будущие экспедиции смогут создавать там, где они понадобятся. Для лунной или марсианской базы это будет означать способность самостоятельно ремонтировать оборудование и строить новое — важный шаг от временной экспедиции к постоянному присутствию.